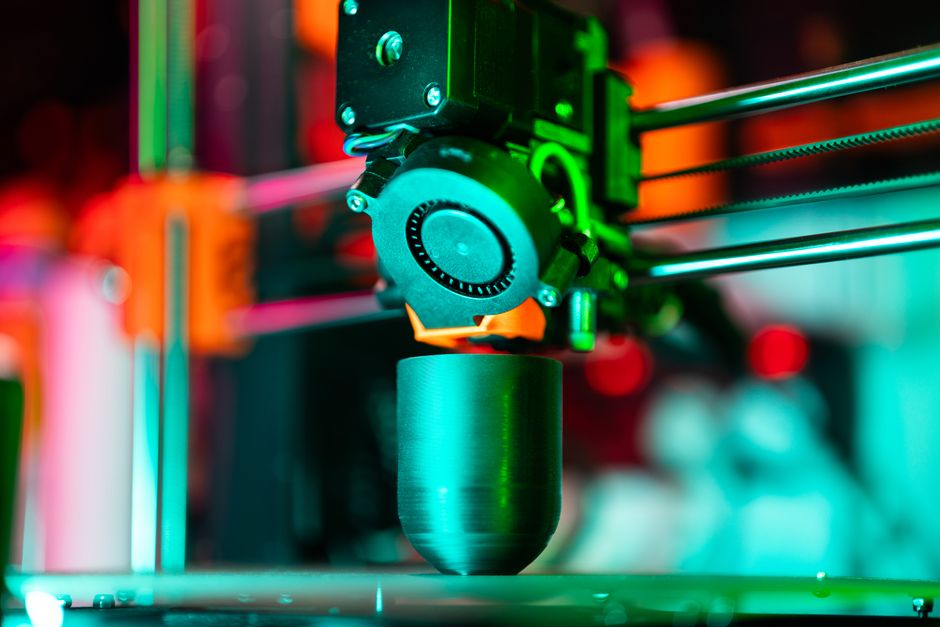
Di beberapa rumah sakit rujukan, sebelum dokter bedah menyentuh pasien dengan kelainan tulang wajah yang rumit, ia sudah lebih dulu memegang replika tengkorak pasien tersebut. Replika itu bukan hasil pahatan tangan, melainkan cetakan tiga dimensi yang dibuat dari data pemindaian CT scan. Inilah wajah paling nyata dari teknologi yang sering disebut 3D printing, dan yang dalam istilah industri lebih tepat dinamai manufaktur aditif (additive manufacturing).
Yang Terjadi Antara Layar Komputer dan Objek Fisik
Perbedaan mendasar manufaktur aditif dengan mesin bubut atau milling terletak pada arah kerjanya. Mesin konvensional bersifat subtraktif: satu blok logam dikikis sampai menyisakan bentuk yang diinginkan. Manufaktur aditif melakukan kebalikannya, menumpuk material dari nol.
Rantai prosesnya berjalan begitu spesifik. Desain dibuat di perangkat lunak CAD, lalu diekspor menjadi berkas geometri seperti STL atau 3MF. Berkas itu masuk ke program slicer yang memotongnya menjadi ratusan hingga ribuan lapisan setebal 0,05–0,3 milimeter, kemudian menerjemahkannya menjadi instruksi gerak mesin (umumnya G-code): ke mana kepala cetak bergerak, seberapa cepat, dan berapa banyak material yang dikeluarkan.
Detail teknis inilah yang sering menjadi sumber kegagalan bagi pemula. Objek hasil cetak lapis demi lapis bersifat anisotropik—kekuatannya tidak sama di semua arah. Sebuah braket yang dicetak dengan orientasi salah bisa patah di sambungan antarlapisan meski dinding dan pengisiannya sudah dibuat tebal. Demikian pula lapisan pertama: bila daya lekatnya ke meja cetak kurang, sudut objek akan melengkung (warping) dan seluruh cetakan gagal setelah berjam-jam berjalan.
Dari Purwarupa Mahal ke Mesin Meja Kerja
Gagasan mencetak objek lapis demi lapis bukan hal baru. Teknik stereolithography sudah dipatenkan pada pertengahan 1980-an, tetapi selama dua dekade pemakaiannya nyaris terbatas pada divisi riset perusahaan besar karena harga mesin setara harga rumah.
Titik baliknya datang ketika paten kunci pada teknologi ekstrusi filamen kedaluwarsa di akhir 2000-an. Komunitas sumber terbuka—terutama proyek RepRap—mengambil alih pengembangan, dan harga printer meja turun dari puluhan ribu dolar menjadi beberapa juta rupiah. Sejak itu, fokus pengembangan bergeser dari sekadar membuat purwarupa cepat menjadi produksi komponen fungsional dalam jumlah kecil.
Empat Jalur Teknologi dengan Konsekuensi Biaya Berbeda
- Ekstrusi filamen (FDM/FFF). Filamen plastik dilelehkan di nozel bersuhu 200–260 derajat Celsius, lalu disusun mengikuti jalur cetak. Murah dan cepat, tetapi permukaannya berjejak lapisan dan butuh struktur penopang untuk bagian menggantung.
- Pengerasan resin (SLA/DLP). Resin cair dikeraskan lapis per lapis oleh proyeksi cahaya ultraviolet. Detailnya sangat halus—inilah alasan laboratorium gigi memakainya—namun hasil cetak masih harus dicuci alkohol dan disinari ulang sebelum dipakai.
- Sinter bubuk polimer (SLS). Laser menyinter bubuk nilon di bak serbuk. Karena serbuk di sekelilingnya sudah menopang objek, geometri berongga bisa dicetak tanpa penopang tambahan.
- Peleburan logam (DMLS/SLM). Laser melebur serbuk titanium, aluminium, atau baja tahan karat di ruang berisi gas argon untuk mencegah oksidasi. Setelah cetak, komponen masih harus melalui pelepasan penopang, perlakuan panas untuk melepas tegangan sisa, dan pemeriksaan porositas. Tahap pascaproses inilah, bukan waktu cetaknya, yang paling menentukan biaya akhir.
Kesehatan: Kustomisasi yang Tidak Bisa Dikejar Produksi Massal
Di sektor kesehatan, alurnya berangkat dari data pasien. Hasil CT scan berformat DICOM disegmentasi untuk memisahkan tulang dari jaringan lunak, dikonversi menjadi model tiga dimensi, baru dicetak sebagai panduan operasi. Untuk implan tulang, struktur berpori (lattice) sengaja dirancang agar jaringan tulang dapat tumbuh masuk—sesuatu yang praktis mustahil dibuat dengan pengecoran biasa.
Namun kustomisasi ini bertemu dengan tembok regulasi. Di Indonesia, implan dan alat kesehatan wajib memiliki izin edar dari Kementerian Kesehatan sesuai ketentuan tentang penyaluran alat kesehatan, sementara produk cetak yang dibuat khusus untuk satu pasien belum memiliki skema pengujian yang sama jelasnya dengan produk massal. Di sisi standar, Badan Standardisasi Nasional (BSN) telah mengadopsi rangkaian standar internasional ISO/ASTM 52900 tentang terminologi dan prinsip manufaktur aditif sebagai acuan—langkah awal yang penting sebelum sertifikasi komponen kritis bisa berjalan.
Nilai Terbesar Justru pada Bagian yang Tak Terlihat Konsumen
Di industri otomotif dan penerbangan, manufaktur aditif dipakai mencetak komponen berongga hasil optimasi topologi: lebih ringan pada bobot yang sama kekuatannya, sehingga konsumsi bahan bakar turun. Teknologi ini juga menyelamatkan produksi suku cadang langka yang cetakannya sudah tidak ada lagi.
Meski begitu, keuntungan paling konkret bagi pabrik umumnya bukan pada produk jadi, melainkan pada alat bantu produksi—jig, fixture, dan cekam khusus. Alat semacam ini biasanya dipesan ke bengkel permesinan dengan waktu tunggu berminggu-minggu; dengan printer di lantai produksi, versi pertamanya bisa selesai dalam semalam dan direvisi keesokan harinya.
Adopsi Indonesia: Tumbuh dari Bawah dan dari Atas
Di Indonesia, pertumbuhan datang dari dua arah. Dari bawah, muncul penyedia jasa cetak skala kecil, komunitas maker, serta laboratorium kampus dan SMK yang menjadikan printer 3D bagian dari praktik vokasi—sejalan dengan program SMK Pusat Keunggulan Kemendikbudristek yang mendorong penyelarasan peralatan bengkel dengan kebutuhan industri. Dari atas, industri manufaktur memakainya untuk memangkas siklus pengembangan produk, satu agenda yang beririsan dengan peta jalan Making Indonesia 4.0 Kementerian Perindustrian.
Hambatannya tetap nyata. Mesin kelas industri untuk logam masih sangat mahal, sementara serbuk logam dan resin teknis mayoritas diimpor sehingga biaya per unit belum kompetitif untuk volume besar. Kebutuhan tenaga kerja yang menguasai desain khusus manufaktur aditif juga belum terpenuhi: mendesain untuk printer menuntut logika berbeda soal orientasi cetak, ketebalan dinding minimum, dan penopang—bukan sekadar memindahkan gambar kerja mesin konvensional.
Pelengkap, Bukan Pengganti
Praktisi umumnya sepakat manufaktur aditif tidak akan menggantikan produksi massal. Untuk ratusan ribu unit berdesain seragam, cetakan injeksi tetap jauh lebih murah karena biaya cetakan terbagi rata ke seluruh produksi. Kekuatan 3D printing ada di wilayah sebaliknya: jumlah kecil, geometri rumit, dan personalisasi.
Di luar itu, teknologi ini membuka model produksi terdistribusi—berkas desain dikirim digital, lalu dicetak di lokasi terdekat pengguna. Potensinya terlihat saat pandemi Covid-19, ketika komunitas maker di berbagai kota mencetak sendiri bingkai pelindung wajah untuk tenaga kesehatan ketika jalur pasokan konvensional tersendat. Skenario itu, lebih dari kemampuan mencetak benda unik, yang menjelaskan mengapa manufaktur aditif kini masuk ke perencanaan rantai pasok industri.